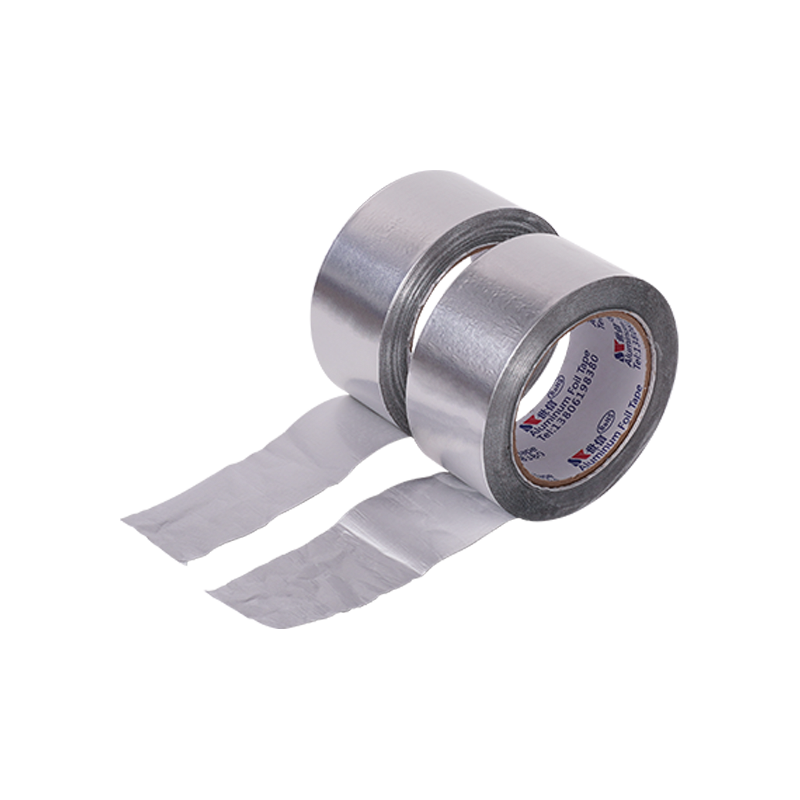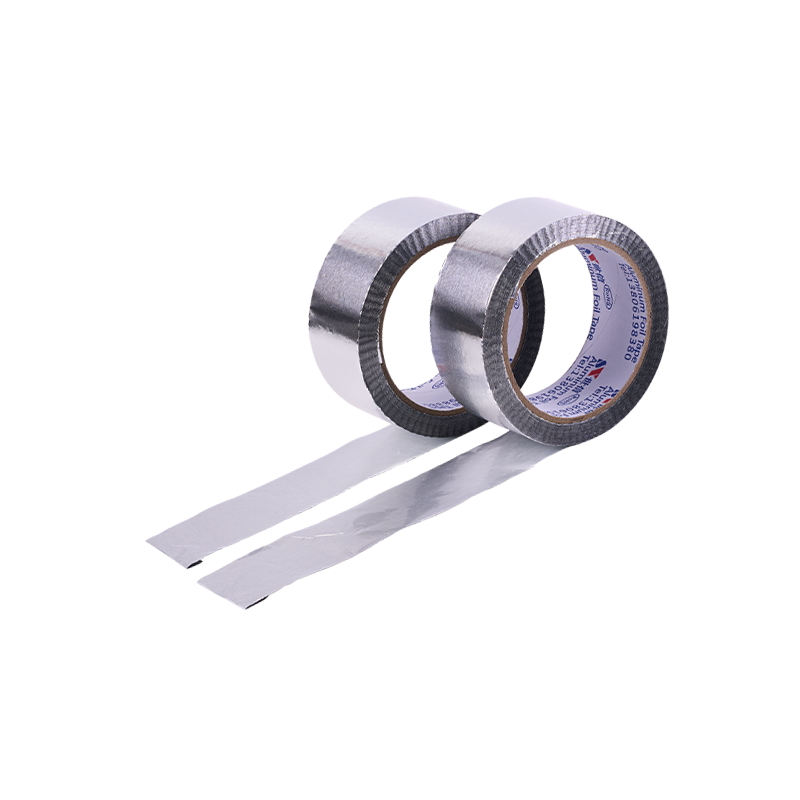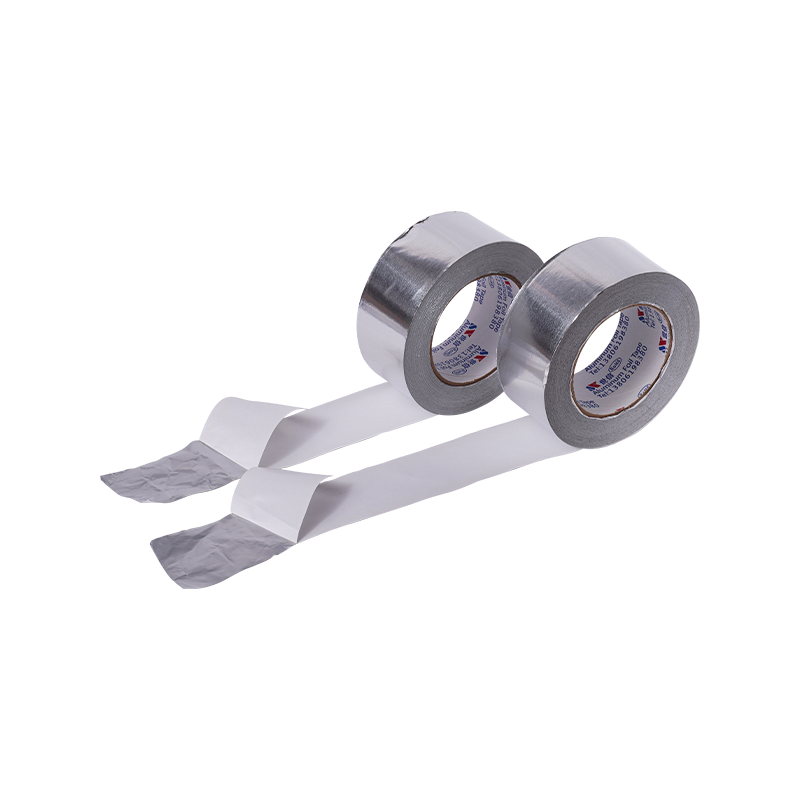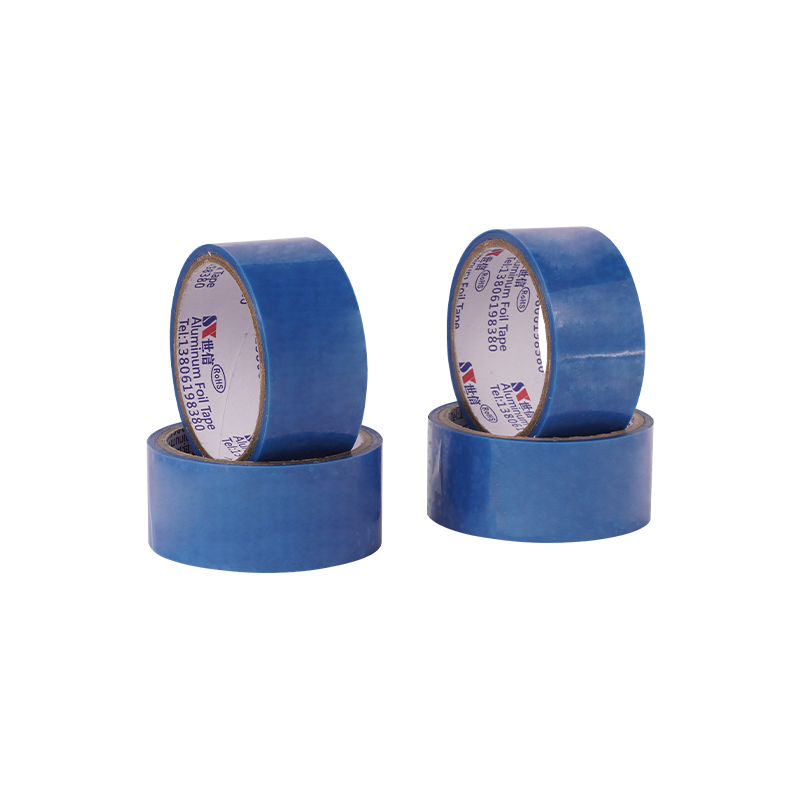
Przy masowej produkcji lodówek i zamrażarek liczy się każda sekunda, każdy gram materiału ma znaczenie, a każdy strumień odpadów zwiększa koszty. Jednak jednym z najczęściej pomijanych źródeł nieefektywności procesu montażu jest skromna warstwa rozdzielająca — papier pokryty silikonem lub folia PET, który chroni klej na konwencjonalnych rolkach taśmy, a który przy każdym zastosowaniu należy odkleić i wyrzucić.
W przypadku linii produkcyjnej, na której codziennie na kilka zmian nakłada się setki metrów taśmy foliowej, skumulowany wpływ odpadów podkładowych nie jest trywialny. Wpływa nie tylko na koszty materiałów, ale także na wydajność pracy, wykorzystanie powierzchni, wydatki na wywóz śmieci, a nawet na wskaźniki zrównoważonego rozwoju firmy. Zrozumienie tych ukrytych kosztów to pierwszy krok w kierunku dokonania mądrzejszego i skuteczniejszego wyboru.
W typowym zakładzie produkującym lodówki taśma foliowa jest szeroko stosowana do mocowania rur chłodzących, kotwienia izolacji i uszczelniania. Rozważ następujące kwestie:
Finansowy i operacyjny wpływ tego strumienia odpadów rozciąga się na wiele ośrodków kosztów, z których każdy został szczegółowo omówiony poniżej.
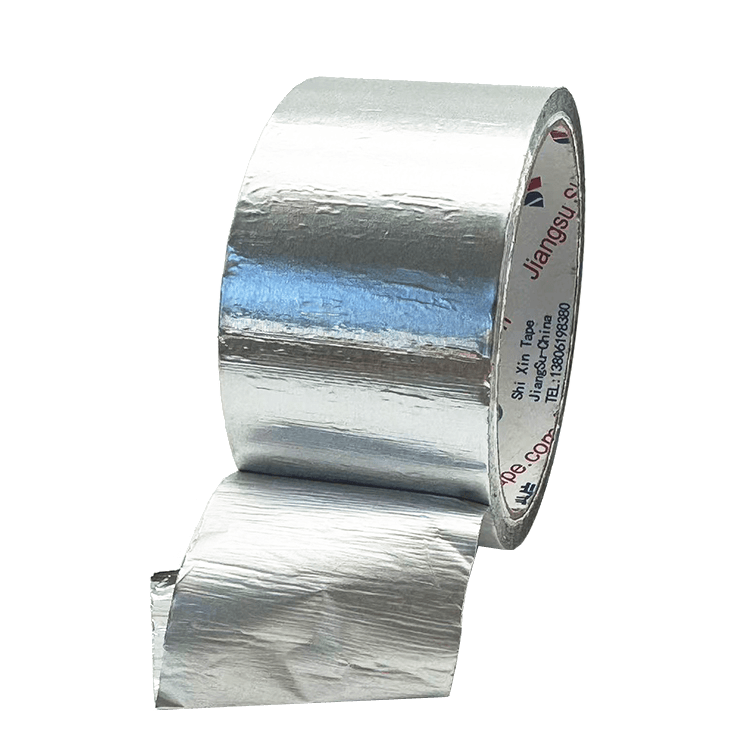
Warstwa rozdzielająca jest niezbędnym elementem konwencjonalnej produkcji taśm, ale od momentu nałożenia taśmy staje się bezużytecznym odpadem. Koszt podkładu jest wliczony w cenę taśmy – płacisz za nią, a potem ją wyrzucasz.
W przypadku producenta produkującego na dużą skalę podkład jest częścią konstrukcji zakupionej taśmy i może również powodować konieczność zbierania i utylizacji po nałożeniu. Aby oszacować ten koszt, należy przyjąć rzeczywistą cenę zakupu taśmy, gramaturę podkładu, roczne zużycie taśmy, czas pracy i lokalne koszty gospodarki odpadami, a nie założenie o stałej wartości procentowej.
Oprócz bezpośrednich kosztów finansowych odpady wykładzinowe zajmują również cenną przestrzeń magazynową na hali produkcyjnej. Rolki obranego podkładu gromadzą się szybko, co wymaga częstego opróżniania pojemników na śmieci i specjalnych punktów zbiórki. Przerywa to przepływ pracy i dodaje pracownikom produkcji ruchu, który nie wnosi wartości dodanej.
Każde zastosowanie taśmy podkładowej wymaga dwuetapowego procesu: odklej warstwę podkładową, a następnie nałóż taśmę. Chociaż może się to wydawać banalnym rozróżnieniem, skumulowany efekt w przypadku produkcji na dużą skalę jest znaczny.
Aplikacja z podkładem obejmuje etap usuwania podkładu, podczas gdy aplikacja bez podkładu usuwa tę oddzielną czynność. Rzeczywista różnica w czasie cyklu zależy od operatora, szerokości/długości taśmy, stacji roboczej i sprzętu, dlatego należy ją mierzyć na linii produkcyjnej, a nie wyrażać jako stałą wartość procentową.
Co więcej, etap odrywania wykładziny stwarza wyzwania ergonomiczne. Powtarzające się chwytanie i odrywanie wykładziny może przyczynić się do zmęczenia operatora, szczególnie podczas długich zmian. To zmęczenie może prowadzić do wolniejszych prędkości aplikacji, niespójnego rozmieszczenia i większej liczby defektów.
Odpady z wykładziny nie znikają po prostu po obraniu. Należy nim zarządzać w całym procesie produkcyjnym:
Te działania związane z gospodarką odpadami nie przynoszą żadnej wartości dodanej — pochłaniają pracę, sprzęt i przestrzeń, nie przyczyniając się do powstania produktu końcowego. W środowisku Lean Manufacturing takie działania są głównymi celami eliminacji.
Zobowiązania przedsiębiorstw dotyczące zrównoważonego rozwoju w coraz większym stopniu wpływają na decyzje dotyczące zamówień. Główni producenci urządzeń znajdują się pod presją ograniczenia swojego wpływu na środowisko i oczekuje się, że ich dostawcy przyczynią się do osiągnięcia tych celów.
Przekładki zabezpieczające stosowane w konwencjonalnych taśmach są zazwyczaj pokryte silikonem, co utrudnia ich recykling. Większość miejskich zakładów recyklingu nie przyjmuje papieru ani folii powlekanych silikonem, co zmusza producentów do wysyłania tych odpadów na składowiska lub do spalarni. Podważa to cele zrównoważonego rozwoju i może negatywnie wpłynąć na raportowanie firmy w zakresie ochrony środowiska.
Użycie taśmy bez podkładu pozwala usunąć oddzielny strumień odpadów z papieru/folii. Pozostają inne odpady produkcyjne i opakowania, dlatego też całkowite korzyści dla środowiska należy ocenić na podstawie faktycznego systemu gospodarowania odpadami obowiązującego w fabryce.
Poniższa tabela porównuje praktyczne różnice pomiędzy wkładami liniowymi i taśma foliowa bez podkładu w produkcji lodówek. Rzeczywisty wpływ na produkcję zależy od wymiarów taśmy, metody aplikacji, sprzętu, prędkości linii i warunków pracy specyficznych dla miejsca.
| Współczynnik oceny | Taśma Z Podszewką | Taśma bez podkładu | Co sprawdzić na swojej linii |
| Wydanie materiału | Podczas aplikacji usuwa się oddzielną warstwę papierową/foliową. | Podczas aplikacji nie jest usuwany żaden oddzielny podkład. | Objętość odpadów, droga zbierania i lokalna metoda usuwania/recyklingu. |
| Kroki aplikacji | Obejmuje usuwanie podkładu przed/w trakcie nakładania taśmy. | Usuwa oddzielny etap odrywania podkładu. | Rzeczywisty czas cyklu z operatorem lub sprzętem. |
| Integracja maszyn | W zależności od projektu procesu sprzęt może wymagać obsługi wykładziny. | Odpowiednie gatunki Shixin obsługują użycie maszynowe i ręczne. | Siła odwijania, kontrola naprężenia, stabilność cięcia i posuwu. |
| Konfiguracja rolki | Wyściółka przyczynia się do całkowitego zbudowania rolki. | Brak oddzielnej warstwy wyściółki. | Długość użyteczną i średnicę rolki należy porównać, korzystając z rzeczywistych konstrukcji dwóch produktów, a nie ustalonej wartości procentowej. |
| Całkowity koszt aplikacji | Taśma ustalająca ceny, obsługująca odrzuty/przeróbki związane z przestojami pracy. | Ceny taśm odwijane/przestoje aplikacji, odrzucenia/przeróbki. | Korzystaj z rzeczywistych danych produkcyjnych, a nie uniwersalnego procentu oszczędności. |
Kluczowe dania na wynos: Taśma foliowa bez podkładu eliminuje oddzielne etapy zdzierania podkładu i usuwania wkładu. Rzeczywisty wpływ na czas cyklu, wymianę rolek i całkowity koszt należy zmierzyć na linii produkcyjnej klienta. W przypadku zastosowań z rurami skraplacza lodówki zarejestrowany przypadek Shixina pokazuje, że zgodność warstwy rozdzielającej/kleju i sezonowa stabilność odwijania mogą być ważniejsze niż ogólny procent oszczędności.
Oprócz wymiernych korzyści finansowych i operacyjnych, taśma foliowa bez podkładu uwzględnia kilka szerszych priorytetów strategicznych dla producentów nowoczesnych urządzeń:
Zmiana taśmy z podkładem na taśmę bez podkładu jest decyzją procesową, a nie prostą substytucją produktu. Potencjalne korzyści należy potwierdzić łącznie z zachowaniem się przy odwijaniu, przyczepnością, kompatybilnością z pianką PU oraz dopasowaniem sprzętu/procesu.
Następnym przydatnym krokiem jest sprawdzenie rzeczywistej aplikacji. Zarejestrowany przypadek rurki skraplacza lodówki Shixin pokazuje, że głównym problemem inżynieryjnym może być interakcja powłoki antyadhezyjnej, składu chemicznego kleju, temperatury sezonowej i pienienia PU, a nie tylko obecność lub brak wykładziny.
Wybór taśmy foliowej bez podkładu do mocowania rurki skraplacza lodówki wymaga zwrócenia uwagi na rzeczywisty proces produkcyjny. W zarejestrowanym przypadku Shixin krytycznymi problemami były sezonowe zmiany przyczepności i odwijania kleju, kompatybilność między warstwą zapobiegającą przywieraniu a systemem klejącym oraz interakcja z pianką poliuretanową.
Przed dokonaniem oceny specyfikacji taśmy istotne jest zrozumienie trzech głównych czynników naprężających, na które taśma będzie narażona przez cały okres użytkowania urządzenia:
Naprężenia te nie są niezależne — oddziałują na siebie. Na przykład niskie temperatury mogą zwiększyć sztywność kleju, czyniąc go bardziej podatnym na zmęczenie spowodowane wibracjami. Wysoka wilgotność może uplastycznić klej, zmniejszając jego spójność i siłę trzymania. Dobrze zaprojektowana taśma musi jednocześnie równoważyć wszystkie trzy wymiary wydajności.
Podkład z folii aluminiowej spełnia dwie kluczowe funkcje: zapewnia ścieżkę termiczną do przenoszenia ciepła i zapewnia wytrzymałość mechaniczną niezbędną do bezpiecznego mocowania rur. W poniższej tabeli porównano kluczowe parametry podłoża mające wpływ na wydajność:
| Podłoże/czynnik konstrukcyjny | Informacje o produkcie Shixin | Wpływ na aplikację | Weryfikacja |
| Konstrukcja z folii | Dostępne są konstrukcje z folii aluminiowej bez podkładu i laminowanej bez podkładki; grubość można dostosować według gatunku. | Wpływa na zgodność, zachowanie przy rozdzieraniu, obsługę i kompatybilność żyłki. | Potwierdź wybrany TDS i rolkę próbki. |
| Warstwa uwalniająca / zapobiegająca przywieraniu | Produkty bez podkładu mają na spodniej stronie warstwę zapobiegającą przywieraniu/odklejającą. | Kontroluje odwijanie i wpływa na kompatybilność z materiałami końcowymi, takimi jak pianka PU. | Sprawdź odprężenie poprzez sezonowe zmiany temperatury i, jeśli to konieczne, sprawdź interakcję pianki PU. |
| Układ klejący | W konstrukcjach bez podkładu stosuje się systemy akrylowe na bazie wody, rozpuszczalniki i gumę. | Wpływa na przyczepność, odwijanie, wrażliwość na temperaturę i koszt. | Wybierz według podłoża, pory roku/temperatury, prędkości linii i metody aplikacji. |
| Tryb aplikacji | Odpowiednie gatunki bez podkładu nadają się zarówno do stosowania maszynowego, jak i ręcznego. | Umożliwia integrację z różnymi układami produkcyjnymi. | Sprawdź posuw, cięcie, nacisk i umiejscowienie na rzeczywistej linii. |
Wskazówki dotyczące wyboru: W przypadku mocowania rurki skraplacza lodówki nie należy ustalać jednej uniwersalnej minimalnej grubości folii ani wymagań dotyczących stopu. Wybierz rzeczywistą konstrukcję bez podkładu lub laminowaną konstrukcję bez podkładu w oparciu o zgodność, odwijanie, system klejenia, kompatybilność z pianką PU i proces liniowy, a następnie zatwierdź wybrany gatunek za pomocą TDS i rolki próbnej.
System klejący jest prawdopodobnie najważniejszym składnikiem taśmy. Musi utrzymywać elastyczność, przyczepność i spójność w całym zakresie temperatur roboczych, a jednocześnie być odporny na degradację pod wpływem wilgoci i wibracji. Do zastosowań w urządzeniach chłodniczych dostępne są dwa podstawowe składy chemiczne klejów:
| System klejący | Zastosowanie w strukturach folii Shixin Linerless | Uwaga dotycząca wyboru |
| Akryl na bazie wody | Dostępne w konstrukcji bez podkładu/laminowanej struktury bez podkładu. | Ekonomiczna opcja dla odpowiednich substratów i warunków procesu; sprawdź hals i rozwiń. |
| Akryl na bazie rozpuszczalnika | Dostępne w konstrukcji bez podkładu/laminowanej struktury bez podkładu. | Używane, gdy wymagana jest wyższa wydajność; potwierdzić zgodność temperatury i podłoża według gatunku. |
| Klej gumowy | Dostępne w konstrukcji bez podkładu/laminowanej struktury bez podkładu. | Może być wrażliwy na sezonowe zmiany temperatury; nagrany przypadek lampy skraplacza szczegółowo rozwiązał ten problem. |
| Silikon | Stosowany w gatunkach Shixin z wykładzinami wysoko/niskotemperaturowymi oraz w samochodach wysokotemperaturowych, a nie jako uniwersalna specyfikacja rur skraplacza bez wykładziny. | Stosować tylko wtedy, gdy wymaga tego wybrana struktura produktu i zastosowanie. |
Kluczowa obserwacja: Wydajność kleju zmienia się wraz z temperaturą, ale aktualne informacje o produkcie Shixin nie obsługują wartości Tg i retencji w niskiej temperaturze podanych wcześniej tutaj dla bezwkładkowej taśmy skraplacza. W przypadku tego zastosowania należy wybrać spośród faktycznie dostępnych systemów klejących i sprawdzić przyczepność, odwijanie i wiązanie w oczekiwanych przez klienta warunkach sezonowych i procesowych.
Taśma bez podkładu uzyskuje swoją unikalną konstrukcję dzięki specjalistycznej powłoce oddzielającej nałożonej na tylną stronę folii aluminiowej. Powłoka ta zapobiega trwałemu związaniu kleju z podłożem, umożliwiając czyste odwijanie taśmy bez oddzielnej warstwy zabezpieczającej. Do najważniejszych cech technicznych tej konstrukcji należą:
W przypadku montażu lodówki konstrukcja bez wykładziny może ograniczyć konieczność przenoszenia materiału oddzielającego i może umożliwiać nakładanie ciągłe lub maszynowe. Rzeczywista korzyść zależy od konstrukcji taśmy i ustawień linii.
| Atrybut wydajności | Taśma Z Podszewką | Taśma bez podkładu |
| Zwolnij / odpręż się | Zachowanie przy uwalnianiu zależy od konstrukcji podkładu i kleju. | Kontrolowane przez warstwę antyadhezyjną i system klejący. |
| Odpady materiału uwalnianego | Po nałożeniu generuje oddzielny strumień odpadów wykładziny. | Nie generuje oddzielnego strumienia papieru/folii uwalniającej. |
| Kroki aplikacji | Obejmuje usuwanie/obsługę wykładziny. | Brak oddzielnego etapu usuwania wykładziny. |
| Użycie maszyny | Może wymagać obsługi wykładziny w zależności od wyposażenia. | Odpowiednie gatunki Shixin obsługują użycie maszynowe i ręczne. |
| Kluczowe ryzyko do sprawdzenia | Obsługa wykładziny, zanieczyszczenie i dopasowanie procesu. | Siła odwijania, transfer kleju, stabilność sezonowa i kompatybilność z pianką PU. |
Jednym z najważniejszych, choć często niedocenianych wymagań dotyczących taśmy do rur chłodzących lodówki, jest jej zdolność do działania jako bariera dla pary wodnej. Kondensacja przenikająca pomiędzy rurą a powierzchnią szafy może prowadzić do:
Jeśli przenikanie wilgoci i pary wodnej jest wymogiem formalnym, należy skorzystać z protokołu badań specyficznego dla produktu i kryterium akceptacji klienta. Bieżące wewnętrzne informacje o produkcie Shixin nie obsługują jednej uniwersalnej wartości MVTR dla wszystkich bezpodkładowych taśm z lampami skraplacza.
Poniższa tabela zawiera obszerną listę kontrolną parametrów wydajności i minimalnych dopuszczalnych wartości podczas oceny taśmy foliowej bez podkładu do mocowania rur chłodzących lodówki. Te wzorce opierają się na praktyce branżowej dotyczącej produkcji urządzeń na dużą skalę:
| Element walidacyjny | Dlaczego to ma znaczenie | Zalecana kontrola | Źródło dowodów |
| Siła odwijania/stabilność zwalniania | Zbyt wysokie lub zbyt niskie odwinięcie może mieć wpływ na aplikację ręczną lub automatyczną. | Próba obejmuje oczekiwane temperatury sezonowe/liniowe. | Próba aplikacji / zapis produkcji |
| Przyczepność do rzeczywistych powierzchni rur skraplacza/obudowy | Wykończenie powierzchni, skład oleju i kleju wpływają na wiązanie. | Kontrola odrywania/kleistości podłoży produkcyjnych po procesie czyszczenia. | Walidacja próbki TDS |
| Kompatybilność z pianką PU | Warstwa rozdzielająca może wpływać na interakcję z pianką PU w konstrukcji lodówki. | Próba spieniania w rzeczywistym procesie szafkowym. | Nagrana próba klienta dotycząca obudowy lampy skraplacza Shixin |
| Stabilność sezonowa | Klej gumowy tack and unwind can change with temperature. | Porównaj odwijanie i przyczepność zimą/latem lub w kontrolowanej temperaturze. | Nagrana obudowa lampy skraplacza Shixin |
| Kompatybilność maszyn | Ustawienia posuwu, cięcia i naprężenia różnią się w zależności od sprzętu. | Pracuj z docelową prędkością linii i monitoruj zacięcia, pęknięcia i umiejscowienie. | Walidacja linii produkcyjnej |
Doświadczeni specjaliści ds. zaopatrzenia i inżynierii rozumieją, że wyboru taśmy nie można sprowadzić do jednego „najważniejszego” parametru. Wydajność taśmy w rzeczywistym użyciu zależy od interakcji wszystkich tych parametrów:
Dlatego też niezbędne są rygorystyczne testy specyficzne dla danej aplikacji. Idealna taśma do mocowania rur chłodzących lodówki to nie ta o najwyższych specyfikacjach, ale ta, która osiąga najlepsze wyniki równowaga przewodności cieplnej, przyczepności w niskich temperaturach, odporności na wibracje, bariery dla wilgoci i wydajności aplikacji w konkretnym środowisku produkcyjnym.
Specyfikacje techniczne przedstawione powyżej stanowią ramy oceny kandydatów na taśmy foliowe bez podkładu do mocowania rur chłodzących lodówki. W następnej sekcji badamy praktyczne aspekty metod aplikacji i integracji linii produkcyjnej – przekładając te parametry techniczne na rzeczywistą wydajność na linii montażowej.
Wybór odpowiedniej taśmy foliowej bez podkładu to tylko połowa równania. Sposób nakładania taśmy — ręcznie przez operatora lub automatycznie za pomocą sprzętu dozującego — ma ogromny wpływ zarówno na jakość mocowania rury, jak i ogólną wydajność procesu montażu. W tej sekcji omówiono praktyczne aspekty stosowania taśm w produkcji lodówek, dostarczając wskazówek dotyczących metod, sprzętu, kontroli jakości i typowych przyczyn awarii.
Linie produkcyjne lodówek różnią się znacznie pod względem poziomu automatyzacji, od ręcznych operacji montażu w mniejszych zakładach po wysoce zautomatyzowane, szybkie linie w dużych zakładach produkcyjnych. Metodę nakładania taśmy należy dopasować do środowiska produkcyjnego, poziomu umiejętności operatora i pożądanej przepustowości.
W wielu zakładach produkujących lodówki, zwłaszcza tych o mniejszej wielkości produkcji lub złożonych konfiguracjach produktów, taśma jest nakładana ręcznie przez przeszkolonych operatorów. Chociaż aplikacjom ręcznym brakuje szybkości systemów zautomatyzowanych, oferują one elastyczność i możliwość dostosowania do zmian w prowadzeniu rur i geometrii szafy.
Najważniejszym czynnikiem zapewniającym trwałe połączenie jest odpowiednie przygotowanie powierzchni. Rury miedziane i aluminiowe otrzymane od dostawców często mają zanieczyszczenia powierzchni, które mogą pogorszyć przyczepność:
W większości środowisk produkcyjnych zalecaną metodą czyszczenia jest proste przetarcie czystą, suchą szmatką lub chusteczką odtłuszczającą niezawierającą rozpuszczalników, przeznaczoną specjalnie do powierzchni metalowych. W przypadku silnie zanieczyszczonych rur można zastosować krótkie przetarcie alkoholem izopropylowym lub łagodnym środkiem do czyszczenia metali, a następnie dokładne wysuszenie przed nałożeniem taśmy. Należy pamiętać, że przed nałożeniem taśmy należy całkowicie odparować rozpuszczalniki, aby zapobiec zmiękczeniu kleju.
Nawet w przypadku taśmy o wysokiej wydajności technika aplikacji znacząco wpływa na ostateczną jakość połączenia. Następujące najlepsze praktyki powinny stanowić standardową procedurę operacyjną:
| Krok aplikacji | Zalecana praktyka | Dlaczego to ma znaczenie |
| Pozycjonowanie | Wyrównaj taśmę prosto nad rurą, upewniając się, że po obu stronach zachodzi na siebie równomiernie. | Niewspółosiowość zmniejsza powierzchnię styku i powoduje koncentrację naprężeń, które mogą prowadzić do uniesienia krawędzi. |
| Pierwszy kontakt | Przed nałożeniem ciśnienia należy delikatnie dotknąć powierzchni rury. Dzięki temu klej zwilży powierzchnię. | Przyspieszenie pierwszego kontaktu może spowodować uwięzienie pęcherzyków powietrza i zmniejszenie efektywnej powierzchni łączenia. |
| Aplikacja ciśnieniowa | Zastosuj mocny, równomierny docisk na całej długości taśmy za pomocą wałka lub rakli. | Ciśnienie wciska klej w mikropory powierzchniowe, maksymalizując powierzchnię styku i siłę wiązania. |
| Uszczelnianie krawędzi | Szczególną uwagę należy zwrócić na krawędzie taśmy, upewniając się, że są mocno dociśnięte. | Krawędzie są najbardziej narażonym miejscem na wnikanie wilgoci i inicjację złuszczania. |
| Zarządzanie nakładaniem się | Jeżeli wymagane jest zachodzenie na siebie, należy zapewnić minimalny zakład wynoszący 10–15 mm. | Wystarczające zachodzenie na siebie tworzy ciągłą barierę dla wilgoci i rozkłada naprężenia na większym obszarze. |
Nawet doświadczeni operatorzy mogą wprowadzić defekty, jeśli zaniedbuje się dbałość o szczegóły. Poniższa tabela przedstawia najczęstsze wady, ich przyczyny i praktyczne środki zaradcze:
| Wada | Pierwotna przyczyna | Rozwiązanie |
| Zmarszczki lub bąbelki | Nierówne napięcie podczas aplikacji; niewystarczające ciśnienie | Użyj wałka z mocnym naciskiem; nakładać od środka na zewnątrz, aby usunąć powietrze |
| Podnoszenie krawędzi | Niewystarczający nacisk na krawędzie; zanieczyszczenie powierzchni rury | Dokładnie oczyść powierzchnie; dodatkowo dociśnij krawędzie palcem lub małym wałkiem |
| Niewystarczająca przyczepność | Zanieczyszczenie powierzchni; zbyt niska temperatura aplikacji | Upewnij się, że powierzchnie są czyste i suche; utrzymywać temperaturę aplikacji powyżej 15°C |
| Niewłaściwe ułożenie taśmy | Słabe wskazówki wizualne; zmęczenie operatora | Zapewnij wyraźne znaczniki wyrównania; zmieniać operatorów, aby zmniejszyć zmęczenie |
| Krwawienie kleju | Nadmierne ciśnienie; Zbyt wysoka temperatura aplikacji | Używaj umiarkowanego, równomiernego nacisku; unikać aplikacji w bezpośrednim świetle słonecznym lub w pobliżu źródeł ciepła |
W przypadku produkcji lodówek na dużą skalę zautomatyzowane systemy dozowania taśmy są niezbędne do osiągnięcia stałej jakości, zmniejszenia kosztów pracy i utrzymania szybkości linii produkcyjnej. Taśma bez podkładu z natury lepiej nadaje się do automatyzacji niż taśma na bazie podkładu, ponieważ eliminuje potrzebę stosowania mechanizmów usuwania podkładu — o jeden podsystem mechaniczny mniej do konserwacji i rozwiązywania problemów.
Typowy zautomatyzowany system dozowania taśmy do mocowania rur chłodzących lodówki składa się z następujących elementów:
Poniższa tabela porównuje charakterystykę działania ręcznego i automatycznego nakładania taśmy do rur chłodzących lodówki:
| Parametr | Aplikacja ręczna | Aplikacja zautomatyzowana / maszynowa | Notatka oceniająca |
| Elastyczność | Operatorzy mogą dostosować się do zmian tras i geometrii. | Wymaga konfiguracji sprzętu i regulacji programu/mechanicznej. | Wybierz na podstawie asortymentu produktów i układu produkcji. |
| Nacisk/umieszczenie | Zależne od operatora. | Można nim sterować za pomocą głowicy aplikacyjnej, jeśli jest prawidłowo skonfigurowana. | Sprawdź rzeczywistą jakość połączenia, a nie tylko prędkość sprzętu. |
| Obsługa materiałów | Operator zajmuje się cięciem i układaniem. | Posuw, napięcie i cięcie zależą od sprzętu. | Odpowiednie gatunki Shixin bez podkładu obsługują użycie maszynowe, ale ustawienia muszą być dostosowane. |
| Obsługa materiału uwalniającego | Taśma z podkładem wymaga ręcznego lub wspomaganego zbierania podkładu. | Taśma bez podkładu eliminuje oddzielny etap obsługi podkładu. | Oceń sposób postępowania z odpadami i projekt stanowiska pracy. |
| Metryka wydajności | Zmierz rzeczywisty czas cyklu, wady i zużycie materiału. | Mierz rzeczywisty czas cyklu, przestoje, przerwy/zacięcia i odrzuty. | Nie używaj stałego mnożnika prędkości 3-4× bez danych liniowych. |
Zautomatyzowane systemy dozowania są przeznaczone do ciągłej, nieprzerwanej pracy. Taśma podkładowa stwarza kilka wyzwań, które taśma bez podkładu z łatwością rozwiązuje:
Zalety te przekładają się bezpośrednio na dłuższy czas sprawności maszyny, krótszą konserwację i niższy całkowity koszt posiadania zautomatyzowanego sprzętu dozującego.
Przejście z aplikacji ręcznej lub taśmy podkładowej na automatyczne dozowanie bez podkładu wymaga starannego planowania. Poniższy plan działania zapewnia ustrukturyzowane podejście:
| Faza | Działania | Oczekiwane rezultaty |
| Ocena wykonalności | Oceń bieżącą metodę aplikacji, prędkość linii, geometrię rury i opinie operatora. | Zdefiniuj wymagania dotyczące automatyzacji; określić ilościowo potencjalne oszczędności. |
| Kwalifikacja taśmy | Uzyskaj próbki taśmy bez podkładu; test na rzeczywistych rurach produkcyjnych w symulowanych warunkach liniowych. | Potwierdzić działanie kleju w temperaturze -10°C; sprawdzić charakterystykę odwijania. |
| Specyfikacja sprzętu | Określ lub zaopatrz się w automatyczny dozownik z odpowiednią kontrolą naprężenia, mechanizmem tnącym i systemem ciśnieniowym. | Wybrano sprzęt pasujący do właściwości taśmy i szybkości linii. |
| Integracja linii | Zainstaluj sprzęt; zintegrować z istniejącymi przenośnikami lub zrobotyzowanymi systemami pozycjonowania. | Zautomatyzowana stacja działa; połączony ze sterownikami linii produkcyjnej. |
| Szkolenie operatorów | Szkolić operatorów i personel konserwacyjny w zakresie konfiguracji, obsługi i rozwiązywania problemów sprzętu. | Personel pewny obsługi i konserwacji zautomatyzowanego systemu. |
| Zwiększenie produkcji | Stopniowo zwiększaj prędkość i głośność linii; monitorować wskaźniki jakości (przyczepność do odrywania, wyrównanie, odpady). | Osiągnięto docelową prędkość linii; jakość zgodna z aplikacją ręczną lub lepsza. |
| Ciągłe doskonalenie | Zbieraj dane na temat zużycia materiałów, przestojów i wskaźników odrzuceń; zidentyfikować dalsze możliwości optymalizacji. | Ciągła poprawa wydajności; udokumentowany osiągnięty zwrot z inwestycji. |
Kontrola jakości nie kończy się w momencie nałożenia taśmy. Solidny system zarządzania jakością obejmuje weryfikację w trakcie procesu i ciągłe monitorowanie w celu wykrywania i korygowania odchyleń, zanim spowodują one powstanie produktów niezgodnych.
W przypadku linii o dużym nakładzie SPC zapewnia potężną platformę do monitorowania i poprawy spójności aplikacji. Kluczowe wskaźniki do śledzenia obejmują:
Monitorując te wskaźniki i ustalając limity kontrolne, menedżerowie produkcji mogą wcześnie identyfikować trendy i podejmować działania naprawcze, zanim problemy z jakością nasilą się. Na przykład stopniowe wydłużanie czasu cyklu może wskazywać, że naprężenie odwijania dryfuje, co wymaga dostosowania systemu kontroli naprężenia.
Niezależnie od tego, czy aplikacja jest ręczna czy zautomatyzowana, szkolenie operatorów jest niezbędne do osiągnięcia stałej jakości. W programach szkoleniowych należy uwzględnić następujące tematy:
Inwestycja w szkolenie operatorów przynosi wymierne korzyści w postaci zmniejszonej liczby defektów, mniejszych strat materiałowych i wyższej wydajności produkcyjnej. Najlepsza taśma na świecie nie będzie działać niezawodnie, jeśli zostanie nieprawidłowo zastosowana.
Zrozumienie procesu aplikacji jest niezbędne do przełożenia specyfikacji technicznych taśmy foliowej bez podkładu na niezawodne działanie na linii produkcyjnej. Niezależnie od tego, czy nakładany jest ręcznie, czy automatycznie, kluczem do sukcesu jest odpowiednie przygotowanie powierzchni, stała technika i solidna kontrola jakości. W następnej sekcji przedstawiamy możliwości produkcyjne i ekosystem produktów, który spełnia te wymagania aplikacyjne, zapewniając kompletne rozwiązanie do mocowania rur chłodzących lodówki.
Chociaż taśma foliowa bez podkładu do mocowania rury chłodzącej jest kluczowym elementem w produkcji lodówek, stanowi tylko jeden element szerszego ekosystemu klejącego, który wspiera cały proces montażu urządzenia. Od izolacji termicznej i tłumienia drgań po izolację elektryczną i ochronę powierzchni — do przeniesienia elementów lodówki do gotowego produktu wymagana jest szeroka gama materiałów klejących. Zarządzanie wieloma dostawcami tych różnorodnych rodzin materiałów powoduje złożoność zakupów, niespójność jakości i ryzyko kompatybilności na stykach materiałów. W tej sekcji przedstawiono partnera produkcyjnego, który stawia czoła tym wyzwaniom poprzez ujednolicony ekosystem produktów, pionowo zintegrowane operacje i dziesięciolecia doświadczenia w branży.
Założona w 2005 roku nasza podróż obejmuje ponad dwie dekady dedykowanego rozwoju w branży taśm samoprzylepnych. To, co zaczęło się jako mały producent, przekształciło się w firmę przedsiębiorstwo high-tech która w pełni integruje badania i rozwój, produkcję i globalną sprzedaż — transformacja odzwierciedlająca nasze zaangażowanie w ciągłe doskonalenie i innowacje zorientowane na klienta.
Nasz kampus produkcyjny rozciąga się prawie 12 000 metrów kwadratowych powierzchni fabryki, mieszczącej wiele dedykowanych linii produkcyjnych do powlekania folią aluminiową, laminowania, precyzyjnego cięcia wzdłużnego i niestandardowego przetwarzania. Ta skala pozwala nam operować obydwoma zwinność — odpowiadanie na niestandardowe zamówienia z krótkim czasem realizacji — i stabilność — utrzymanie stałej produkcji nawet w okresach szczytowego zapotrzebowania.
Z zaangażowanym zespołem 100 pracowników , w tym inżynierowie, specjaliści ds. kontroli jakości i technicy produkcji, utrzymujemy pionowo zintegrowaną działalność, która zapewnia nam pełną kontrolę nad każdym etapem procesu produkcyjnego — od przyjęcia surowca po wysyłkę gotowych wyrobów. Ta integracja gwarantuje, że jakość jest wbudowana w każdą rolkę, a nie sprawdzana na końcu.
Wielu producentów urządzeń stoi przed wyzwaniem zarządzania wieloma dostawcami różnych rodzin materiałów klejących — jednym dla taśm foliowych, drugim dla pianek, a trzecim dla taśm foliowych. Ta fragmentacja prowadzi do zwiększonych kosztów ogólnych zakupów, niespójnej jakości i problemów ze zgodnością na stykach między materiałami. Nasz ujednolicony ekosystem produktów stawia czoła tym wyzwaniom, oferując pełną gamę rozwiązań klejących pod jednym dachem:
| Rodzina produktów | Kluczowe oferty | Podstawowe zastosowania w chłodnictwie |
| Taśmy z folii aluminiowej | Bez wyściółki / Z wyściółką / Laminowane (bez wkładki) / Wzmocnione włóknem szklanym / Wzmocnione FSK / Wzmocnione SS / Samochodowe wysokotemperaturowe / Zgrzewane | Mocowanie rury chłodzącej; uszczelnienie kanałów; kotwienie izolacji; paroizolacja; Ekranowanie EMI |
| Rozwiązania w zakresie pianki PU/PE/NBR | Pianki zamknięto- i otwartokomórkowe o różnych gęstościach i grubościach; klej jednostronny lub dwustronny | Tłumienie drgań pomiędzy sprężarką a obudową; uszczelki do uszczelek drzwi; izolacja termiczna; absorpcja akustyczna |
| Rozwiązania w zakresie taśm filmowych | Taśmy z folii PET (poliestrowej), poliimidowej i PVC; kleje akrylowe lub silikonowe | Izolacja elektryczna wiązek przewodów; maskowanie wysokotemperaturowe podczas spieniania w komorze; zabezpieczenie powierzchni podczas montażu |
Konsolidacja zaopatrzenia w materiały klejące u jednego, kompetentnego dostawcy zapewnia wymierne korzyści w zakresie zaopatrzenia, inżynierii i produkcji:
| Obszar korzyści | Jak to się osiąga | Mierzalny wynik |
| Konsolidacja dostawców | Pojedynczy punkt styku dla taśm foliowych, pianek i taśm foliowych | Zmniejszone koszty ogólne zakupów; mniejsza liczba audytów dostawców; uproszczone procesy kwalifikacyjne |
| Kompatybilność materiałowa | Kombinacje materiałów ocenia się pod kątem składu kleju, podłoża i warunków stosowania | Pomaga zmniejszyć ryzyko związane ze kompatybilnością interfejsu, gdy materiały są odpowiednio oceniane |
| Efektywność logistyki | Wiele rodzajów materiałów połączonych w jednej przesyłce | Obniżone koszty transportu; mniejsze obciążenie administracyjne; skonsolidowane zarządzanie zapasami |
| Spójność techniczna | Ujednolicony system jakości i protokoły testowania we wszystkich rodzinach produktów | Stała jakość wszystkich materiałów klejących; uproszczone rozwiązywanie problemów |
W branży urządzeń zgodność z przepisami nie jest opcjonalna – jest warunkiem wstępnym prowadzenia działalności gospodarczej. Nasze działania i produkty posiadają certyfikaty zgodności z międzynarodowymi standardami, które dają naszym klientom pewność zarówno co do jakości, jak i zgodności z przepisami:
| Certyfikacja | Zakres | Wartość dla Twojej firmy |
| ISO9001 | System Zarządzania Jakością – udokumentowane procesy produkcji, kontroli i ciągłego doskonalenia | Identyfikowalność partii; udokumentowane działania naprawcze; mniej niespodzianek jakościowych |
| ISO14001 | System Zarządzania Środowiskowego — redukcja odpadów, odpowiedzialne zużycie środków chemicznych, zminimalizowany wpływ na środowisko | Wspiera cele zrównoważonego rozwoju Twojej firmy; zmniejsza ryzyko regulacyjne |
| Certyfikat SGS | Weryfikacja działania i bezpieczeństwa produktu przez stronę trzecią | Niezależna weryfikacja deklarowanych właściwości; zmniejsza potrzebę własnych testów |
| Zgodność z dyrektywą RoHS | Dyrektywa w sprawie ograniczenia stosowania substancji niebezpiecznych (UE 2011/65/UE) — nie zawiera ołowiu, rtęci, kadmu, sześciowartościowego chromu, PBB, PBDE | Niezbędne przy eksporcie do UE i innych rynków regulowanych; spełnia wymagania branży AGD |
| Zgodność z REACH | Rejestracja, ocena, udzielanie zezwoleń i stosowane ograniczenia w zakresie chemikaliów (WE 1907/2006) – pełna rejestracja substancji i ujawnianie SVHC | Przejrzystość w zakresie zawartości substancji chemicznych; zmniejsza obciążenie związane z przestrzeganiem przepisów w przypadku gotowych produktów |
Dlaczego to jest dla Ciebie ważne: Certyfikaty te nie są plakietkami na ścianie — reprezentują dyscyplinę operacyjną, która przekłada się na mniej niespodzianek związanych z jakością, płynniejsze uzyskiwanie zatwierdzeń regulacyjnych dla gotowych produktów i mniejsze zmęczenie związane z audytami, gdy Twoi klienci żądają dokumentacji łańcucha dostaw.
Nasze ramy zapewniania jakości działają na trzech poziomach, zapewniając, że każda rolka taśmy spełnia uzgodnione specyfikacje — nie tylko w przypadku pierwszej wysyłki, ale w każdej dostawie, rok po roku:
Każda partia surowca — folia aluminiowa, polimer klejący, warstwa rozdzielająca i siatka wzmacniająca — jest testowana pod kątem przychodzących specyfikacji przed dopuszczeniem do produkcji. Kluczowe testy obejmują:
Podczas produkcji monitorowanie w czasie rzeczywistym gwarantuje, że każdy metr taśmy spełnia specyfikacje:
Każda gotowa rolka jest pobierana i testowana pod kątem zgodności z pełną specyfikacją:
Jako przedsiębiorstwo zajmujące się zaawansowanymi technologiami utrzymujemy aktywny program badawczo-rozwojowy, który koncentruje się na wyzwaniach, przed którymi staną nasi klienci jutro, a nie tylko dzisiaj. Nasze obecne priorytety badawcze obejmują:
| Obszar badawczy | Cel | Oczekiwane korzyści dla klientów |
| Optymalizacja receptury kleju | Opracowywanie bezrozpuszczalnikowych i wodnych systemów akrylowych | Zmniejszona emisja LZO; większe bezpieczeństwo pracowników; przestrzeganie zaostrzających się przepisów ochrony środowiska |
| Architektura wzmocnień | Odkrywanie nowych splotów i kombinacji włókien | Wyższa wytrzymałość na rozciąganie przy niższych gramaturach; tańsze, wzmocnione taśmy |
| Inżynieria powierzchni | Obróbka powierzchni aluminium w celu zwiększenia przyczepności kleju i odporności na korozję | Poprawiona trwałość długoterminowa; lepszą wydajność w środowiskach o dużej wilgotności |
| Inicjatywy na rzecz zrównoważonego rozwoju | Ocena zawartości aluminium pochodzącego z recyklingu i surowców klejących pochodzenia biologicznego | Bardziej ekologiczne produkty, które wspierają cele zrównoważonego rozwoju Twojej firmy |
| Przyczepność w niskich temperaturach | Wydłużenie wydajności w niskich temperaturach powyżej -20°C | Szerszy zakres zastosowań w zakresie głębokiego mrożenia i chłodzenia w transporcie |
Nasz zespół badawczo-rozwojowy współpracuje bezpośrednio z działami inżynieryjnymi klienta przy niestandardowych projektach, oferując dostosowane rozwiązania spełniające wymagania specyficzne dla danego zastosowania — niezależnie od tego, czy oznacza to unikalną szerokość, specjalistyczny wzór kleju, czy niestandardową warstwę rozdzielającą do automatycznych urządzeń dozujących.
Jednym z najczęściej wymienianych wyzwań stojących przed specjalistami ds. zakupów jest zrównoważenie redukcji kosztów z zachowaniem jakości. Nasz model produkcyjny rozwiązuje ten problem poprzez połączenie korzyści skali i a zlokalizowany, zintegrowany łańcuch dostaw co eliminuje niepotrzebne warstwy kosztów.
W poniższym przypadku wykorzystano zarejestrowany projekt rurki skraplacza lodówki Shixin zamiast ogólnego porównania z europejskimi dostawcami. Redukcja kosztów zakupu o 10–15% jest specyficzna dla danego zarejestrowanego przypadku produktu/zastosowania.
| Nagrany przypadek | Problem produkcyjny | Odpowiedź Shixin i zarejestrowany wynik |
| Taśma foliowa laminowana bez podkładu do rurki skraplacza lodówki | Przyczepność/odwijanie kleju gumowego zmienia się w zależności od temperatury sezonowej; Kompatybilność z pianką PU również wymagała uwagi. | Shixin opracował warstwę zapobiegającą przywieraniu/rozdzielającą, kompatybilną z różnymi systemami klejącymi. Kilku producentów lodówek poprawiło sezonową stabilność zastosowań; z wewnętrznego akta sprawy wynika, że w przypadku tego konkretnego rozwiązania koszt zakupu taśmy jest niższy o 10–15%. |
Notatka: Około 10-15% redukcji kosztów zakupu odnotowano w przypadku konkretnego projektu taśmy do rurki skraplacza lodówki po optymalizacji warstwy rozdzielającej i systemu klejącego. Nie jest to uniwersalne porównanie kosztów dostawców ani gwarantowana oszczędność w przypadku innych produktów lub klientów.
Nasze długoterminowe partnerstwa obejmują uznane na całym świecie marki z branży sprzętu AGD i elektroniki — organizacje znane na całym świecie ze swoich rygorystycznych procesów kwalifikacji dostawców:
Te partnerstwa nie są nagradzane lekko. Każda z tych firm przeprowadziła rygorystyczne audyty dostawców, próby wydajności i ciągłe monitorowanie jakości, zanim powierzyła nam swoje materiały o krytycznym znaczeniu dla produkcji. Ich ciągłe zaufanie — w wielu przypadkach trwające ponad dekadę — jest najsilniejszym potwierdzeniem naszej niezawodności i skuteczności naszego ujednoliconego ekosystemu produktów.
Kompletny ekosystem klejów to coś więcej niż zbiór produktów — to zintegrowany system materiałów, systemów jakości, wiedzy technicznej i niezawodności łańcucha dostaw, które wspólnie wspierają cele produkcyjne. Niezależnie od tego, czy potrzebujesz taśmy foliowej bez podkładu do mocowania rur chłodzących, rozwiązań piankowych do tłumienia drgań, czy taśm foliowych do izolacji elektrycznej, nasza ujednolicona oferta i pionowo zintegrowany model produkcji zapewniają jedno, zaufane źródło wszystkich wymagań dotyczących materiałów klejących. W następnej sekcji badamy, w jaki sposób niezawodność naszego łańcucha dostaw i długoterminowe podejście do partnerstwa zapewniają wartość wykraczającą poza sam produkt.
W branży produkującej urządzenia zaufanie zdobywa się dzięki stałej wydajności na przestrzeni czasu. Wiodący na świecie producenci lodówek i sprzętu AGD nie wybierają dostawców wyłącznie na podstawie twierdzeń marketingowych — poddają potencjalnych partnerów rygorystycznym procesom kwalifikacyjnym, obejmującym audyty obiektów, testowanie produktów i ciągłe monitorowanie jakości. Nasze doświadczenie w obsłudze wymagających klientów zapewnia najsilniejszą możliwą walidację naszych produktów, naszych systemów i naszego zaangażowania w doskonałość.
W tej części omówiono wzorce wydajności, które mają największe znaczenie dla producentów urządzeń, przedstawiono dowody naszej niezawodności i określono ilościowo wartość, jaką zapewniamy poprzez konkurencyjność kosztową i zapewnienie jakości.
Jesteśmy dumni, że do grona naszych długoletnich partnerów zaliczamy wybitną grupę światowych marek z branży AGD, elektroniki użytkowej i sprzętu przemysłowego. Organizacje te — znane na całym świecie ze swoich rygorystycznych procesów kwalifikacji dostawców — wybrały nas jako zaufane źródło rozwiązań w zakresie taśm samoprzylepnych i pianek:
Znaczenie tych partnerstw wykracza poza same marki. Każda z tych firm utrzymuje:
Nasza ciągła współpraca z tymi firmami – w wielu przypadkach trwająca ponad dekadę – pokazuje, że konsekwentnie spełniamy lub przekraczamy ich oczekiwania. Jest to najbardziej wiarygodna walidacja naszych możliwości, jaką może zaoferować każdy dostawca.
Jakość jest podstawą zaufania. Porównujemy wydajność naszych produktów z najbardziej rygorystycznymi normami branżowymi i zapewniamy, że każda partia spełnia lub przekracza następujące kluczowe wskaźniki wydajności. Poniższa tabela porównuje typowe wymagania branżowe dotyczące taśm najwyższej jakości z gwarantowaną minimalną wydajnością:
| Parametr to Confirm | Powód | Jak zweryfikować | Nie zakładaj |
| Przyczepność | Musi pasować do rzeczywistej powierzchni tuby/obudowy i stanu czyszczenia. | Próba TDS na podłożach produkcyjnych. | Jedna uniwersalna wartość odrywania dla wszystkich gatunków. |
| Odpręż się / zwolnij | Krytyczny przy aplikacji ręcznej i maszynowej. | Wypróbuj oczekiwane temperatury i ustawienia linii. | Stały procent poprawy. |
| Zachowanie temperaturowe | Przyczepność i uwalnianie kleju może zmieniać się sezonowo. | Próby aplikacji na zimno/ciepło lub test zdefiniowany przez klienta. | Nieobsługiwane wartości Tg lub retencji w niskiej temperaturze. |
| Interakcja wilgoć/piana | Pienienie się szafki lodówki i wilgotność mogą mieć wpływ na interfejs. | Kompatybilność z pianką PU and finished-unit trial. | Uniwersalna wartość MVTR bez testu produktu. |
| Zachowanie mechaniczne/wibracyjne | Zależy od konstrukcji taśmy i końcowego montażu. | Trwałość specyficzna dla zastosowania lub test klienta. | Uniwersalny punkt odniesienia dla 10/20 milionów cykli. |
Kluczowe dania na wynos: Performance should be evaluated against the agreed specification for the selected product and the applicable test records. Process control, inspection, and third-party documentation can be used as supporting evidence where available. For appliance manufacturers, this means consistent, predictable performance across every shipment.
W przypadku zakupu urządzenia należy ocenić koszt wraz ze stabilnością aplikacji i kompatybilnością linii. W zarejestrowanym przez firmę Shixin projekcie rury skraplacza warstwa zapobiegająca przywieraniu i system klejący zostały zoptymalizowane w celu rozwiązania sezonowych problemów związanych z użytkowaniem; z wewnętrznych akt sprawy wynika, że koszt zakupu taśmy jest o około 10–15% niższy w przypadku tego konkretnego rozwiązania.
Poniższa tabela przedstawia przewagę kosztową według komponentów, zapewniając przejrzystość sposobu osiągnięcia oszczędności:
| Nagrany przypadek | Problem produkcyjny | Odpowiedź Shixin i zarejestrowany wynik |
| Taśma foliowa laminowana bez podkładu do rurki skraplacza lodówki | Sezonowa niestabilność klejenia/odwijania i kwestie styku pianki PU. | Shixin opracował warstwę zapobiegającą przywieraniu/rozdzielającą, kompatybilną z różnymi systemami klejącymi. Kilku producentów lodówek poprawiło sezonową stabilność zastosowań; z wewnętrznego akta sprawy wynika, że w przypadku tego konkretnego rozwiązania koszt zakupu taśmy jest niższy o 10–15%. |
Notatka: Około 10-15% redukcji kosztów zakupu odnotowano w przypadku konkretnego projektu taśmy do rurki skraplacza lodówki po optymalizacji warstwy rozdzielającej i systemu klejącego. Nie jest to uniwersalne porównanie kosztów dostawców ani gwarantowana oszczędność w przypadku innych produktów lub klientów.
Poniższy zarejestrowany przypadek skupia się na zastosowaniu rurki skraplacza w lodówce i należy go interpretować jako dowód specyficzny dla projektu, a nie ogólny model oszczędności.
| Metryka przypadków | Przed / Wydanie | Po rozwoju Shixina | Dowód |
| Sezonowa stabilność aplikacji | Wrażliwy na temperaturę klej gumowy może powodować słabą przyczepność w zimnych okresach i utrudnione odwijanie/pękanie w ciepłych okresach. | Warstwa rozdzielająca zaprojektowana tak, aby była kompatybilna z różnymi systemami klejącymi, umożliwiając lepsze dopasowanie receptury. | Wewnętrzna obudowa rurki skraplacza lodówki |
| Koszt zakupu | W odnotowanym przypadku rozwiązanie gumowo-klejowe wiązało się z wyższymi kosztami. | Obudowa wewnętrzna zapewnia około 10-15% niższy koszt zakupu taśmy. | Wynik specyficzny dla przypadku; nie jest to uniwersalna oszczędność dla wszystkich klientów |
| Efektywność produkcji | Sezonowe problemy z taśmą mogą zakłócać aplikację. | Z akt sprawy wynika, że problemy produkcyjne spowodowane wahaniami sezonowymi zostały poprawione. | Jakościowy wynik sprawy; rzeczywista poprawa cyklu linii zależy od każdej fabryki |
Odnotowany wynik przypadku: W projekcie firmy Shixin dotyczącym laminowanej taśmy aluminiowej bez podkładu do rurek skraplacza lodówki, optymalizacja warstwy zapobiegającej przywieraniu i kompatybilność kleju rozwiązała sezonowe problemy związane z użytkowaniem. Wewnętrzna dokumentacja sprawy podaje, że koszt zakupu taśmy jest niższy o około 10–15%. Jest to wynik specyficzny dla konkretnego przypadku, a nie uniwersalne roszczenie o oszczędności.
Każdą relację z klientem postrzegamy jako partnerstwo techniczne, a nie proste zamówienie. Nasz model wsparcia został zaprojektowany tak, aby pomóc Ci odnieść sukces na każdym etapie cyklu życia produktu:
| Faza wsparcia | Działania | Twoje korzyści |
| Inżynieria aplikacji przedsprzedażnych | Nasz zespół techniczny współpracuje z inżynierami zajmującymi się projektowaniem i produkcją, aby zrozumieć środowisko zastosowania — temperatury, materiały powierzchniowe, metody aplikacji, wymagania prawne | Zalecana optymalna klasa produktu przed próbą; obniżone koszty prób; przyspieszona kwalifikacja |
| Możliwości dostosowywania | Elastyczne przetwarzanie: niestandardowe cięcie wzdłużne (od 6 mm do 1200 mm), niestandardowe rozmiary rdzeni, rolki kłód do automatycznego dozowania, specjalna obróbka warstwy rozdzielającej | Taśma dokładnie pasuje do Twojego sprzętu produkcyjnego; zmniejszona ilość odpadów; poprawiona wydajność linii |
| Wsparcie techniczne na miejscu | Inżynierowie terenowi dostępni do wizyt na miejscu w celu obserwacji technik aplikacji, rozwiązywania problemów z przyczepnością i zalecania ulepszeń procesu | Szybsze rozwiązywanie problemów; zoptymalizowane procesy aplikacyjne; zmniejszona liczba odrzuceń |
| Reagujące rozwiązanie problemu | Przeglądanie odpowiednich informacji dotyczących produkcji, inspekcji i zastosowań pod kątem zgłoszonych problemów związanych z jakością; zdefiniuj działania korygujące w oparciu o potwierdzoną przyczynę | Udokumentowany przegląd i podjęcie działań naprawczych, jeśli ma to zastosowanie |
Podczas gdy relacje transakcyjne koncentrują się na cenie za rolkę, my wierzymy w tworzenie wartości poprzez współpracę i wspólny rozwój . Nasze najdłuższe relacje z klientami przekraczają obecnie piętnaście lat — czas ten odzwierciedla nasze zaangażowanie w ciągłe doskonalenie, przejrzystą komunikację i obopólny sukces.
Wybierając nas jako dostawcę materiałów klejących, nie kupujesz po prostu taśmy lub pianki. Zyskujesz partnera produkcyjnego z:
W celu oceny dostawcy zalecamy zapoznanie się z wybraną specyfikacją produktu, dostępnymi danymi testowymi, próbkami i wynikami zastosowań w ramach własnych warunków procesu. Zapewnia to bardziej praktyczną podstawę do porównań niż szerokie twierdzenia marketingowe.
W branży produkującej urządzenia linie produkcyjne nie mogą sobie pozwolić na nieplanowane przestoje. Każda minuta przestoju przekłada się na utratę wydajności, opóźnienia w dostawach i zwiększone koszty. Niezawodność łańcucha dostaw nie jest zatem wygodą – jest koniecznością biznesową. W tej części omówiono, w jaki sposób nasze możliwości produkcyjne, systemy jakości i filozofia partnerstwa współdziałają, aby zapewnić bezpieczeństwo łańcucha dostaw, którego wymagają producenci urządzeń.
Oprócz samego produktu oferujemy kompleksową gamę usług o wartości dodanej, opcje elastyczności łańcucha dostaw i modele zaangażowania opartego na współpracy, które mają wspierać Twoje cele produkcyjne – dziś i w przyszłości.
Nasza infrastruktura produkcyjna została zbudowana tak, aby obsługiwać duże zapotrzebowanie globalnej produkcji urządzeń. Kluczowe wskaźniki wydajności obejmują:
Skala ta daje naszym klientom pewność, że ich wymagania produkcyjne mogą zostać spełnione w sposób ciągły, nawet w okresach szczytowego zapotrzebowania. Nasz proces planowania zdolności produkcyjnych obejmuje regularne przeglądy prognoz klientów, co pozwala nam proaktywnie dostosowywać harmonogramy produkcji i utrzymywać zapasy buforowe dla kluczowych klientów.
Integracja pionowa jest kluczowym wyróżnikiem naszego modelu produkcyjnego. W przeciwieństwie do dostawców, którzy polegają na podwykonawcach w kluczowych etapach produkcji, utrzymujemy wewnętrzną kontrolę nad całym procesem produkcyjnym:
| Etap procesu | Nasze możliwości | Korzyści dla Ciebie |
| Odbiór i kontrola surowców | Testowanie przychodzącego materiału pod kątem grubości folii, składu stopu, właściwości polimeru adhezyjnego i silikonowania wykładziny | Materiały niespełniające norm są odrzucane przed rozpoczęciem produkcji, co zapewnia stałą jakość od samego początku |
| Powłoka klejąca | Własne linie do lakierowania akrylowego na bazie rozpuszczalników i wody z monitorowaniem masy powłoki w czasie rzeczywistym | Precyzyjna kontrola masy warstwy kleju; stała wydajność w przypadku każdej rolki i każdej partii |
| Laminowanie i wzmacnianie | Własne laminowanie folii na wzmocnienia z siatki, kraftu lub folii; precyzyjna kontrola nacisku docisku | Stałe wiązanie wzmacniające; brak ryzyka rozwarstwienia pomiędzy warstwami |
| Precyzyjne cięcie | Możliwość cięcia wieloostrzowego o szerokości od 6 mm do 1200 mm; ścisła kontrola tolerancji | Dokładne szerokości dla zautomatyzowanych urządzeń dozujących; zmniejszone ryzyko zanieczyszczenia krawędzi |
| Testowanie i walidacja jakości | Własne laboratorium z możliwością przeprowadzania testów odrywania, rozciągania, ścinania, temperatury i wilgotności | Szybka weryfikacja jakości; skrócony czas reakcji w przypadku jakichkolwiek problemów z jakością |
| Pakowanie i logistyka | Własne opakowania z niestandardowymi etykietami; strategiczna bliskość portu zapewniająca wydajną żeglugę | Możliwość etykietowania prywatnego; przesyłki skonsolidowane; zoptymalizowane koszty transportu |
Kluczowe dania na wynos: Integracja pionowa eliminuje zmienność i luki komunikacyjne powstające w przypadku korzystania z zewnętrznych podwykonawców. Każdy krytyczny etap procesu znajduje się pod naszą bezpośrednią kontrolą, co zapewnia stałą jakość i szybką reakcję na wszelkie pojawiające się problemy.
Standardowe szerokości i długości taśm nie pasują do każdej linii produkcyjnej. Nasze niestandardowe możliwości konwersji zapewniają, że otrzymana taśma jest dokładnie dopasowana do Twojego sprzętu i wymagań procesowych:
| Opcja dostosowywania | Dostępne specyfikacje | Typowe zastosowanie |
| Szerokość | od 6 mm do 1200 mm, w odstępach co 1 mm | Dopasowanie szerokości taśmy do średnicy rury lub automatyczne otwieranie dozownika |
| Długość | 10 m do 500 m (lub dłużej, z zastrzeżeniem ograniczeń średnicy rolki) | Minimalizacja częstotliwości wymiany rolek; dopasowanie do pojemności automatycznego dozownika |
| Rozmiar rdzenia | 3 cale (76 mm), 6 cali (152 mm) lub ich odpowiedniki metryczne; niestandardowy identyfikator rdzenia dostępne | Kompatybilność z istniejącym sprzętem dozującym lub aplikatorami ręcznymi |
| Opakowanie | Bułki zapakowane w folię termokurczliwą; opakowania kartonowe; wysyłka na paletach; etykietowanie prywatne | Ograniczenie ilości odpadów na hali produkcyjnej; spójność marki dla dystrybutorów |
| Wykrawanie | Niestandardowe kształty i rozmiary dla konkretnych potrzeb aplikacji | Wstępnie przycięte krążki taśmowe do zaślepiania kołków izolacyjnych; niestandardowe łaty do lokalnego uszczelniania |
Oprócz produktu fizycznego oferujemy szereg usług pomocniczych, które zwiększają wartość naszego partnerstwa i zmniejszają obciążenie administracyjne zespołów zaopatrzeniowych i inżynieryjnych:
Rozumiemy, że harmonogramy produkcji mogą być nieprzewidywalne. Nasz model łańcucha dostaw został zaprojektowany tak, aby zapewnić elastyczność wymaganą przez producentów masowych:
| Elastyczność Option | Co to znaczy | Korzyści dla Ciebier Operation |
| Bezpieczne trzymanie zapasów | Utrzymujemy bezpieczne zapasy naszych najpopularniejszych gatunków taśm, aby sprostać pilnym zamówieniom | Nieoczekiwane skoki popytu lub zmiany harmonogramu produkcji można uwzględnić bez wydłużania czasu realizacji |
| Przyspieszona produkcja | Możemy nadać priorytet pilnym zamówieniom, gdy pojawi się nieprzewidziane zapotrzebowanie | Uwzględniane są zmiany produkcyjne z krótkim wyprzedzeniem; linie produkcyjne pozostają sprawne |
| Planowanie oparte na prognozach | Współpracujemy z Twoim zespołem zaopatrzenia w celu opracowania dokładnych prognoz popytu i dostosowania harmonogramów produkcji | Stałe terminy realizacji; zmniejszone ryzyko zakłóceń w dostawach; zoptymalizowana wydajność produkcji |
Definiujemy naszą rolę nie jako dostawcy produktów klejących, ale jako partnerem technicznym zainwestowałeś w swój sukces. To zaangażowanie przejawia się w pięciu podstawowych zasadach, którymi kieruje się każda relacja z klientem:
W miarę jak branże na całym świecie zmierzają w kierunku bardziej zrównoważonych praktyk produkcyjnych, staramy się zmniejszać wpływ naszych działań i produktów na środowisko. Nasze inicjatywy na rzecz zrównoważonego rozwoju obejmują:
| Inicjatywa | Aktualny stan | Przyszły kierunek |
| ISO14001-Certified Environmental Management | W pełni wdrożone i certyfikowane | Ciągłe doskonalenie poprzez coroczne przeglądy wyników w zakresie ochrony środowiska |
| Programy redukcji rozpuszczalników | Aktywne przechodzenie na systemy klejów na bazie wody | Zmniejszona emisja LZO; większe bezpieczeństwo pracowników; zgodność z przepisami |
| Opakowanie nadające się do recyklingu | Jeśli to możliwe, kartony wysyłkowe i materiały rdzeniowe wykonane są z materiałów nadających się do recyklingu | Zachęcanie klientów do recyklingu zużytych rdzeni i opakowań |
| Zarządzanie surowcami | Współpraca z dostawcami aluminium, którzy praktykują odpowiedzialne pozyskiwanie | Ocena wykonalności włączenia zawartości aluminium pochodzącego z recyklingu do podłoży foliowych |
| Trwałość produktu | Taśmy produkcyjne o przedłużonej żywotności | Zmniejszenie częstotliwości wymiany i związanego z tym zużycia materiałów w całym cyklu życia |
Zrównoważony rozwój postrzegamy nie jako przekaz marketingowy, ale jako ciągłą podróż ku doskonaleniu. Chętnie podejmiemy dialog z naszymi klientami na temat tego, w jaki sposób możemy wspólnie zmniejszyć wpływ na środowisko, zachowując jednocześnie standardy wydajności wymagane przez Twoje aplikacje.
Udane partnerstwa opierają się na wzajemnym szacunku i wspólnym wysiłku. Aby umożliwić najbardziej produktywną współpracę, prosimy naszych klientów:
Nie szukamy transakcji krótkoterminowych. Poszukujemy długoterminowych relacji z partnerami, którzy tak samo jak my cenią jakość, niezawodność i innowacyjność. Niezależnie od tego, czy jesteś globalnym producentem urządzeń, specjalistycznym konwerterem, czy firmą inżynieryjną poszukującą nowych rozwiązań w zakresie zarządzania ciepłem, zapraszamy Cię do doświadczenia różnicy, jaką tworzy prawdziwe partnerstwo. Skontaktuj się z nami, aby rozpocząć rozmowę o Twoich potrzebach i aspiracjach — i pozwól nam wspólnie budować wspólną przyszłość.
Nasza firma zajmuje się branżą produkującą taśmę od ponad 20 lat i koncentruje się na różnych Rodzaje taśm folii aluminiowych, taśm z pianki, taśm lodówki itp.
Telefon: +86-159-5136-0053
+86-136-6515-8108
WhatsApp +86-159-5136-0053
Adres: Nr 1, Yedong Road, na zachód od Yingbin Avenue, Economic Development Zone, Suqian City, prowincja Jiangsu, Chiny
Miya Miao
E -mail: [email protected]
Mobile/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Athehesive taśma Products Co., Ltd. All Rights Reserved. Niestandardowe producenci kleju na lodówce ODM producenci kleju